
铝合金模具在现代制造业中应用广泛,其使用寿命直接关系到生产成本的波动与产品质量的稳定性。然而,许多企业往往在模具出现明显磨损、粘铝或变形后才着手处理,此时修复成本已高出日常维护数倍。本文围绕铝合金模具的失效机理,从清洁、润滑、存放、检查四个维度梳理系统性的日常保养要点,帮助模具使用者建立行之有效的预防性维护体系。文中涉及的实践方案均来自浩天多年模具服务经验,可作为企业维护手册的参考依据。
在制定保养策略之前,需要先明确模具失效的主要诱因。铝合金模具在工作过程中,主要承受热循环、机械磨损和化学腐蚀三重作用。
铝合金压铸或挤压时,模腔表面温度常在300°C以上快速变化。反复的冷热交替会在模具钢内部产生热应力,当应力超过材料疲劳极限时就会形成微裂纹。这些裂纹逐步扩展,终导致模具表面剥落或整体断裂。控制模具预热和冷却速度是延缓热疲劳有效的手段。
铝液与模具钢材在高温下发生化学反应,生成金属间化合物(如FeAl相),并附着在模具表面形成粘铝层。粘铝不仅影响制品表面质量,还会在脱模时拉伤模具型腔。同时,脱模剂中的腐蚀性成分若未及时清理,也会加速模具钢的晶间腐蚀。
铝液在高压下高速冲刷模具表面,尤其浇口、型芯等部位长期承受磨料作用。此外,顶出机构在每次循环中的摩擦也会导致导向部位尺寸超差。
只有针对上述三大失效类型制定对应的保养动作,才能从根本上延长模具寿命。

每班生产结束后,需对模具型腔、分型面、顶杆孔进行彻底清洁。残留的脱模剂积碳、铝渣及氧化皮会形成硬质颗粒,在下一轮合模时划伤型面。
浩天在客户现场服务过程中发现,约40%的模具早期失效与清洁不到位直接相关。因此,将清洁操作标准化、量化到每一批次生产,是投入产出比的一项保养措施。
润滑体系的选择直接影响模具的磨损速度和粘铝程度。许多企业为了追求脱模顺畅而使用高浓度脱模剂,但过量的脱模剂会导致模具表面温度波动加大并产生积碳。
应根据铝液温度、模具结构复杂度、喷涂方式等因素调整。通常水基脱模剂的稀释比例为1:80~1:150。建议定期使用折光仪检测喷涂后模具表面的浓度,避免过稀或过稠。
优先喷涂需要润滑的型芯、滑块和深腔部位,分型面及排气槽区域应减少喷涂,防止脱模剂堵塞排气通道。喷涂后需有足够的吹气时间,让模具表面形成均匀的薄膜而非水渍。
选用耐高温润滑脂(如二硫化钼基或石墨基),每班涂抹一次。注意润滑脂不得污染型腔,涂抹后需空运行几次使其均匀分布。
正确的润滑策略可以减少30%以上的模具异常停机。浩天建议对每副模具建立独立的润滑记录卡,根据实际模次调整喷涂参数。
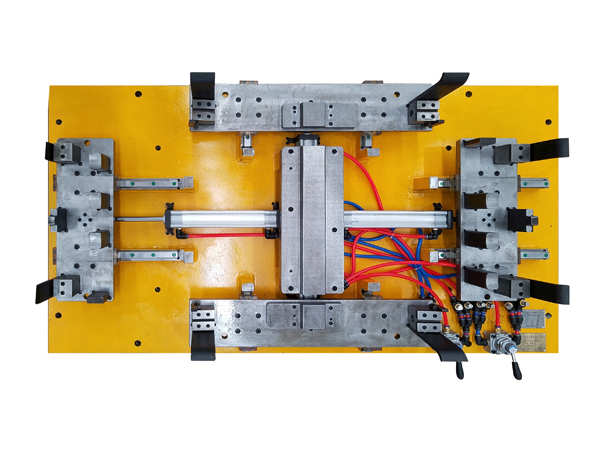
模具在存放过程中受湿气、温度变化及堆叠压力的影响,可能出现型面锈蚀、弹性元件失效以及定位基准变形等问题。规范的存放管理是延长模具寿命的隐性环节。
此外,长期存放的模具每两周应开合一次,并对滑动部件重新涂油,防止润滑脂干涸后卡死。
单凭经验很难准确判断模具的真实状态。浩天推行“三级检查”制度,帮助企业将保养从被动维修转向主动预防。
操作工在交接班时检查模具表面有无异常划痕、粘铝点,以及顶杆复位是否顺畅。发现问题立即使用专用抛光工具修整,避免小缺陷扩大。
由模具技工对模具进行拆解清理,重点检测导柱、导套磨损量,以及滑块配合间隙。对关键尺寸进行记录,与初始数据对比,预测下一次大修的时间。
对模具进行完整尺寸检测和型面3D扫描,评估热裂纹深度及分布。根据检测结果制定氮化或焊补计划。浩天在精检报告中会提供剩余寿命估算,帮助客户合理安排模具更换或翻新预算。
建立模具保养档案是提升管理效率的关键。每一副模具都应拥有的编号及对应的保养记录台账,内容包括模次统计、故障描述、维修措施与费用。通过历史数据积累,企业能够识别出同类模具的共性薄弱环节,在下次新模具设计时进行结构优化。
总结:铝合金模具的寿命延长并非依赖单一操作,而是需要清洁、润滑、存放、检测四个维度协同作用。将上述要点转化为企业的标准化作业指导书,并结合浩天提供的年度模具维护审计服务,可以显著降低模具综合使用成本,提高生产连续性。只要坚持执行,一副设计合理的铝合金模具完全能够达到设计寿命的1.5倍以上。


