
铝合金模具在压铸、注塑等生产过程中,氧化问题一直是影响模具寿命和产品良率的核心痛点。氧化层不仅导致模具表面粗糙度增加、脱模困难,还可能引发尺寸超差和应力腐蚀。针对这一难题,行业内已发展出多种成熟的表面处理工艺,但如何根据模具工况、成本和精度要求选择方案,仍是许多工程人员的困惑。本文将从氧化机理出发,系统对比主流工艺的优劣,并给予具体的选型建议。
铝合金模具的氧化主要分为两类:一类是高温环境下的热氧化,常见于压铸模具与熔体接触的区域;另一类是电化学腐蚀导致的点蚀或晶间氧化,多因模具表面残留的脱模剂或冷却水中的氯离子引发。理解氧化类型是选择处理工艺的前提。例如,热氧化通常需要深层强化处理,而电化学腐蚀则需从表面封闭和钝化入手。
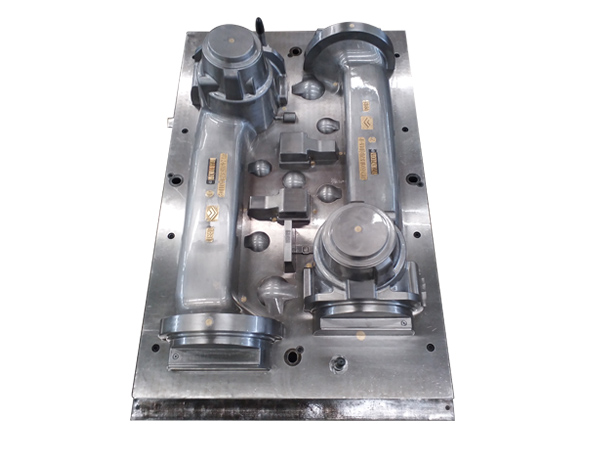
目前针对铝合金模具氧化问题的表面处理工艺有四种主流路线,以下从硬度、耐磨性、厚度、处理温度和成本五个维度进行对比:
此外,还有针对特定问题的组合工艺,例如行硬质阳极氧化再封孔处理,可同时提升耐磨和防腐蚀能力。
选择方案时需重点考虑三个维度:首先,模具的工作温度。如果模具局部温度超过300℃,则微弧氧化或PVD更可靠;若温度低于200℃,硬质阳极氧化已经足够。其次,尺寸精度要求。精密模具建议选择厚度可控性好的化学镀镍或PVD,避免氧化增厚导致装配干涉。第三,综合成本。微弧氧化单次成本较高,但寿命可达硬质阳极氧化的2~3倍,需通过全生命周期成本评估来确定解。
在多年的行业实践中,浩天针对铝合金模具氧化问题积累了丰富的处理经验。我们的技术团队会根据模具材质、失效形式和使用环境,提供从工艺选型、局部屏蔽到后处理的定制方案。例如,某汽车零部件压铸模因热氧化导致每生产3000件产品后需维修,经浩天采用微弧氧化+局部PVD复合处理,模具寿命延长至12000件以上,且产品表面质量得到显著提升。我们拥有多条自动化产线,可兼容不同尺寸的模具,并提供快样试镀服务,缩短客户验证周期。
Q:已经出现氧化层的模具能否修复?
A:可以。轻微氧化可通过机械抛光+化学钝化恢复表面;重度氧化需将原氧化层去除后重新做处理。浩天提供预处理+工艺匹配的全流程服务。
Q:表面处理会影响模具冷却水道吗?
A:只要做好遮蔽保护,主流工艺均不会堵塞水道。浩天在夹治具设计上拥有,可确保水道完全隔离。
Q:工艺后需要二次加工吗?
A:除硬质阳极氧化可能引起0.5%~1%的尺寸变化外,微弧氧化和PVD几乎不改变模具尺寸,一般无需二次加工。
铝合金模具氧化问题并非无解,关键在于根据工况匹配表面处理工艺。硬质阳极氧化、微弧氧化、化学镀镍和PVD各有适用场景,企业应综合评估温度、精度和成本后决策。与具备能力和服务经验的供应商如浩天合作,不仅能获得稳定的工艺质量,还能通过持续的技术优化降低模具全生命周期成本。如果您正在为模具氧化问题困扰,欢迎联系浩天获取针对性解决方案。


