
铝合金压铸模具设计中,壁厚与脱模斜度是两个看似基础却极易埋下隐患的参数。许多模具在试模阶段出现缩孔、冷隔、粘模甚至顶裂,根本原因往往不是复杂结构设计失误,而是这两项基础参数设定不合理。根据浩天多年服务压铸企业的经验,超过60%的模具返修案例与壁厚突变或脱模斜度不足直接相关。本文将从铝液填充特性与凝固收缩规律出发,系统梳理铝合金模具设计时必须避开的常见陷阱,帮助设计师在方案阶段就做好预防。
铝合金在模具型腔内的凝固顺序由壁厚决定。当铸件存在较大壁厚差异时,厚壁区域会凝固,形成孤立的热节,导致内部缩孔或缩松。设计时应尽量使铸件各部位壁厚保持均匀,相邻壁厚之比建议不超过1:1.5。如果结构需要厚壁,可通过设置工艺孔、添加冷却水道或采用局部挤压技术来改善凝固顺序。
铝合金压铸件的常规壁厚为1.5~6mm。小型精密件可取1.5~2.5mm,中型结构件为2.5~4mm,大型件一般不超过6mm。壁厚过小会导致铝液填充不完整、冷隔缺陷;壁厚过大则增加收缩应力,容易产生缩孔并延长压铸周期。浩天在处理高气密性要求的壳体类模具时,会在允许范围内适当增加壁厚以提升致密度,但必须配合合理的浇排系统进行补偿。
内圆角半径至少应为相邻壁厚的0.5倍,外圆角半径建议为壁厚的1.0~1.5倍。肋板厚度通常取主体壁厚的0.6~0.8倍。如果肋板直接与厚壁连接,应在根部设计R角过渡,避免应力集中导致热裂纹。
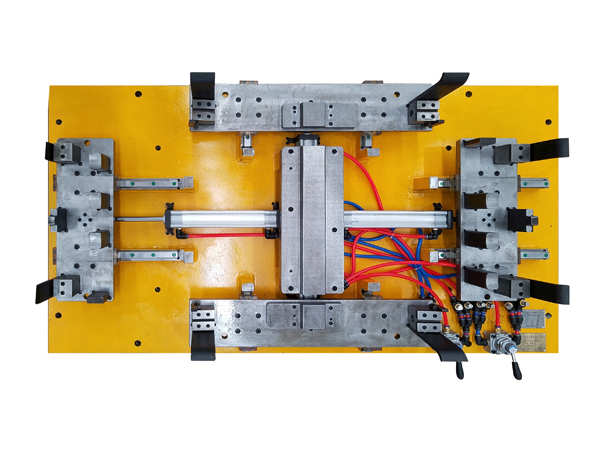
足够的脱模斜度可以减小铸件对型芯的包紧力,防止开模时铸件粘在定模上,同时避免顶出过程中铸件变形或开裂。对于铝合金模具,浩天的小脱模斜度为:外壁1°~1.5°,内壁1.5°~2.5°,深腔或长型芯宜采用2°~3°。如果铸件有功能面限制导致斜度不能增大,需在模具表面做涂层处理或增加顶出机构数量。
高压压铸由于充填速度快、铝液温度高,对斜度的敏感性比低压铸造或重力铸造更明显。压铸模具的脱模斜度通常比低压模具大0.5°~1°。同时,铝合金的收缩率约为0.5%~0.7%,在设计斜度时应结合收缩方向综合计算:收缩后铸件与型芯的抱紧力会增大,因此内壁斜度应比外壁斜度留出更多余量。
如果因产品功能限制无法增加斜度,可在模具上采用以下方法:沿脱模方向开设0.1~0.3mm深的脱模槽(注意槽的方向应平行于开模方向);对型芯进行氮化或DLC涂层处理以降低摩擦系数;增加顶杆数量并优化顶出布局。但浩天提示,这些措施仅作为补救,无法完全替代合理斜度设计带来的可靠性。

铝合金模具设计中的壁厚与脱模斜度是相互关联的变量。壁厚决定热节位置与凝固顺序,脱模斜度影响脱模力与模具磨损。的模具设计方案必须在产品设计阶段就与客户充分沟通,在满足功能的前提下优化壁厚均匀性,并为脱模斜度预留合理空间。浩天建议,所有新项目在模具加工前完成模流分析,重点检查壁厚突变区的流态与缩孔风险,并根据分析结果调整斜度。遵循本文所述的基本原则,可以显著降低试模次数,缩短模具交付周期,同时提升铸件合格率。


